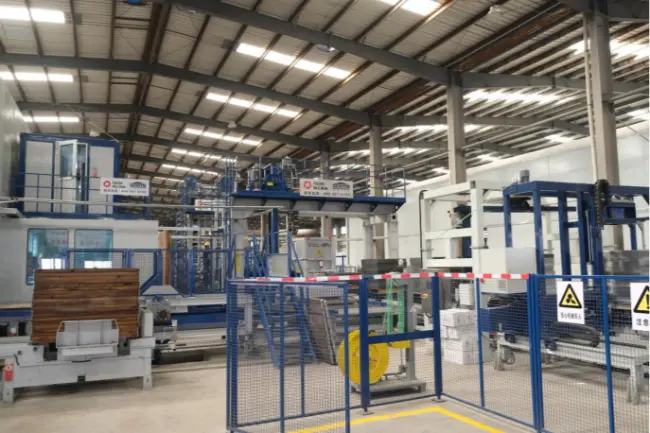
Müasir beton blok istehsal xətti bir-biri ilə əlaqəli bir neçə sistemdən ibarətdir: xammalın saxlanması və yığılması, betonun qarışdırılması, materialın daşınması, blokların formalaşdırılması, paletlərin daşınması, bərkidilmə, hazır məhsulun kublaşdırılması və qablaşdırılması və mərkəzləşdirilmiş nəzarət. Bu sistemlər birlikdə aqreqatları, sementi, suyu və digər uyğun materialları razılaşdırılmış istehsal prosesi vasitəsilə hazır beton bloklara və səki məhsullarına çevirir.
Bununla belə, istehsal xətti sadəcə eyni fabrikdə quraşdırılmış maşınlar toplusu deyil. Hər bir sistem uyğun sürətdə işləməli, tələb olunan material həcmini idarə etməli və növbəti mərhələnin istehsal tələblərinə cavab verməlidir. Yüksək performanslıblok hazırlayan maşınməsələn, qarışdırıcı betonu çox yavaş tədarük edərsə və ya bərkidici sistem qəliblənmiş məhsulları vaxtında emal edə bilmirsə, gözlənilən məhsulu verə bilməz.

Yeni fabrik planlaşdıran və ya mövcud obyekti təkmilləşdirməyi planlaşdıran istehsalçılar üçün bu sistemlərin birlikdə necə işlədiyini başa düşmək düzgün seçim yolunda ilk addımdır.beton blok istehsal xətti.
Tam istehsal xətti ümumiyyətlə səkkiz funksional sistemə bölünə bilər. Dəqiq konfiqurasiya hədəf məhsullardan, tələb olunan məhsuldan, avtomatlaşdırma səviyyəsindən, fabrikin planından və investisiya planından asılıdır.
1.1 Xammalın saxlanması və yığılması sistemi
Hər bir konkret məhsul xammaldan başlayır. Onların keyfiyyəti, tutarlılığı və nisbətləri bitmiş blokların xüsusiyyətlərinə birbaşa təsir göstərir.
Tipik xammalın daşınması və yığılması sisteminə aşağıdakılar daxildir:
•Qum, çınqıl və digər aqreqatlar üçün məcmu saxlama qabları.
•Toplu sementin saxlanması üçün sement silosları.
•Sementin paketləmə avadanlığına ötürülməsi üçün vintli konveyerlər.
•Müxtəlif material fraksiyalarının ölçülməsi üçün aqreqat paketləmə avadanlığı.
•Beton qarışığına nəzarət etmək üçün su və əlavələrin dozaj qurğuları.
Qarışdırma sistemi hər bir inqrediyentin tələb olunan miqdarını qarışdırıcıya daxil olmamışdan əvvəl ölçür. Dəqiq nisbət bir istehsal partiyasından digərinə ardıcıl qarışıq xüsusiyyətlərini saxlamağa kömək edir.
Yerli aqreqatlar və ya təkrar emal edilmiş materiallarla işləyən istehsalçılar üçün material xüsusiyyətləri xüsusi diqqətə layiqdir. Rütubətin miqdarı, hissəciklərin ölçüsünün paylanması, təsnifat və material dəyişkənliyi hamısı qarışdırma prosesinə təsir göstərə bilər.
Müştərilər nəyi nəzərə almalıdırlar?
Qiymətləndirərkən ablok istehsalı üçün beton qarışdırma sistemi, aqreqat növlərinin sayını, tələb olunan paylama dəqiqliyini, saxlama qabiliyyətini və nəzərdə tutulan qarışdırıcı ilə uyğunluğu nəzərə alın.
Müəssisə uçucu kül və ya polad şlak kimi sənaye əlavə məhsullarından istifadə etməyi planlaşdırırsa, qatlama konfiqurasiyası onların işlənməsi xüsusiyyətlərini və qarışıq dizayn tələblərini də nəzərə almalıdır. Hər ikinci dərəcəli material hər beton məhsul üçün uyğun deyil.
1.2 Beton Qarışdırma Sistemi
Xammal ölçüldükdən sonra qarışdırma sisteminə keçir.
Bu mərhələnin məqsədi sement, aqreqatlar, su və digər təsdiq edilmiş inqrediyentləri qarışıq boyunca bərabər paylamaqdır. Ənənəvi hazır beton qarışığı tətbiqlərindən fərqli olaraq, bir çox beton blok istehsal proseslərində nisbətən aşağı çökmə və ya yarı quru beton qarışıqları istifadə olunur.
Qarışdırma sisteminə aşağıdakılar daxil ola bilər:
•Əsas material beton qarışdırıcılar.
•Ayrı bir səth təbəqəsi tələb edən məhsullar üçün üz qarışdırıcıları.
•Qarışdırma platformaları və qidalandırma avadanlığı.
•Su və qarışıqların dozaj sistemləri.
•Qarışıq betonun ötürülməsi üçün konveyerlər və ya vedrəli liftlər.
Bəzi istehsal xətləri rəngli səki blokları və digər dekorativ beton məmulatlarının istehsalı üçün ayrıca piqment qarışdırma sistemini də özündə birləşdirir.
Qarışdırma keyfiyyəti bitmiş blokun görünüşündən daha çox təsir göstərir. Uyğun olmayan qarışıq materialın paylanmasında, sıxılma davranışında, ölçülərdə və məhsulun gücündə dəyişikliklərə səbəb ola bilər.
Müştərilər nəyi nəzərə almalıdırlar?
Theblok hazırlayan maşın üçün beton qarışdırıcı tələb olunan istehsal dövrünə, partiyanın həcminə, betonun tərkibinə və məhsul çeşidinə görə seçilməlidir.
Spesifikasiya vərəqində göstərilən qarışdırma qabiliyyəti ilə blok maşınına verilən istifadəyə yararlı betonun faktiki miqdarını ayırd etmək də vacibdir. Mikser davamlı formalaşdırma əməliyyatlarını dəstəkləmək üçün materialı kifayət qədər tez hazırlamalı və boşaltmalıdır.
1.3 Materialın daşınması və paylanması sistemi
Qarışdırıldıqdan sonra təzə beton lazımsız gecikmələr və material seqreqasiyası olmadan formalaşdırma maşınına çatdırılmalıdır.
Bu, daşıma və paylama sisteminin roludur.
İstehsal planından asılı olaraq, aşağıdakılar ola bilər:
•Aqreqat və qarışıq beton üçün lent konveyerləri.
•Şaquli materialın ötürülməsi üçün vedrəli liftlər.
•Beton köçürmə bunkerləri.
•Face-mix və base-mix paylayıcı qurğular.
•Qidalanma çərçivələri və material paylama mexanizmləri.
İki qatlı səki bloklarının istehsalı üçün əsas material və üzlük materialı üçün ayrıca qarışdırma və qidalandırma tədbirləri tələb oluna bilər.
Yaxşı dizayn edilmiş daşıma sistemi material təchizatını blok maşını ilə sinxronlaşdırır. O, həmçinin lazımsız əllə işləməyi azaldır və daha mütəşəkkil istehsal axını saxlamağa kömək edir.
Fabrikin planlaşdırılması zamanı xəttin bu hissəsi bəzən düzgün qiymətləndirilmir. Materialın ötürülməsi təkrarlanan darboğaza çevrilərsə, hətta bacarıqlı bir qarışdırıcı və qəlibləmə maşını da davamlı işləyə bilməz.
Müştərilər nəyi nəzərə almalıdırlar?
planlaşdırarkən atam avtomatik beton blok istehsal xətti, qarışdırıcı ilə formalaşdırma maşını arasındakı məsafəni, konveyer tutumunu, ötürmə nöqtələrini və material axınlarının sayını yoxlayın.
Təftiş, təmizlik və texniki xidmət üçün kifayət qədər çıxış imkanı verərkən plan lazımsız köçürmələri minimuma endirməlidir.
1.4 Əsas Blok Formalama Sistemi
Blok hazırlayan maşın istehsal xəttinin mərkəzi formalaşdırma vahididir. Hazırlanmış beton qarışıqları müəyyən edilmiş ölçülərə, formalara və səth xüsusiyyətlərinə malik məhsullara çevirir.
Müasir avtomatik beton blok maşınlarının əksəriyyəti beton məmulatları yaratmaq üçün qəlib sistemləri, vibrasiya, hidravlik təzyiq və idarə olunan material qidalanma birləşməsindən istifadə edir.
Tipik formalaşdırma sisteminə aşağıdakılar daxildir:
•Əsas maşın çərçivəsi.
•Kalıp və müdaxilə başlıqları.
•Vibrasiya sistemi.
•Hidravlik sistem.
•Material qidalandırma sistemi.
•Paletin qidalanması və yerləşdirilməsi mexanizmi.
•Elektrik və avtomatlaşdırma nəzarəti.
İstehsal zamanı tələb olunan beton qarışığı qəlib boşluqlarına paylanır. Vibrasiya və presləmə, sonra materialı müəyyən edilmiş məhsul formasına sıxışdırın. Təzə qəliblənmiş məhsullar sonradan növbəti mərhələyə keçirilir.
Müxtəlif qəlib konfiqurasiyaları bir maşın platformasına maşının işləmə diapazonuna və uyğun avadanlıq quraşdırmasına uyğun olaraq müxtəlif məhsullar istehsal etməyə imkan verir.
Ümumi tətbiqlərə aşağıdakılar daxildir:
•İçi boş beton bloklar.
•Bərk beton bloklar.
•Beton səki blokları.
•Bordür daşları və bordür daşları.
•Ot səkilər və keçirici səkilər.
•Yamacın qorunması blokları.
•Digər prefabrik beton məmulatları.
Maşının vibrasiya texnologiyası, qəlib dizaynı, qidalanma təşkili və əməliyyat parametrləri hamısı formalaşma performansına təsir göstərir.
Müştərilər nəyi nəzərə almalıdırlar?
seçərkən biravtomatik beton blok hazırlayan maşın, yalnız onun elan edilmiş dövri vaxtına diqqət yetirməyin.
Məhsulun faktiki ölçülərini, hər qəlibə düşən məhsulların sayını, mövcud qəlib konfiqurasiyalarını, vibrasiya sistemini, məhsulun maksimum hündürlüyünü və nəzərdə tutulan beton qarışığı ilə uyğunluğu yoxlayın.
Standart içi boş bloklar üçün uyğun olan maşın böyük səki məhsulları və ya xüsusi beton bloklarının istehsalı üçün müxtəlif alətlər və ya konfiqurasiya tələb edə bilər.
1.5 Paletlə işləmə və dövriyyə sistemi
İstehsal paletləri avtomatlaşdırılmış beton blokların istehsalında mühüm rol oynayır.
Onlar qəlibləmə zamanı dayaq səthini təmin edir və sonrakı emal və müalicə mərhələlərində təzə formalaşmış məhsulları daşıyırlar. Bir çox avtomatlaşdırılmış istehsal xəttlərində eyni paletlər təkrar istifadə üçün formalaşdırma maşınına geri dönər.
Tipik bir palet idarəetmə sisteminə aşağıdakılar daxil ola bilər:
•Avtomatik palet qidalandırıcıları.
•Palet yerləşdirmə cihazları.
•Yaş bloklu konveyerlər.
•Liftlər və endiricilər.
•Barmaq avtomobilləri və ya transfer avtomobilləri.
•Boş palet qaytarma konveyerləri.
•Palet toplama və buferləmə avadanlığı.
Sirkulyasiya prosesi ümumiyyətlə bu ardıcıllıqla gedir:
①Boş palet verilir və blok maşınında yerləşdirilir.
②Təzə qəliblənmiş məhsullar paletə köçürülür.
③Palet və yaşıl bloklar qurutma sahəsinə doğru hərəkət edir.
④Quruduqdan sonra hazır məhsullar paletdən ayrılır.
⑤Boş palet başqa bir istehsal dövrü üçün formalaşdırma maşınına qayıdır.
Bu, birtərəfli daşıma prosesi deyil, davamlı bir döngədir.
Palet xüsusiyyətləri də vacibdir. Ölçülər, düzlük, sərtlik, çəki və təkrar vibrasiyaya qarşı müqavimət blok maşınına və daşıma avadanlığına uyğun olmalıdır.
Müştərilər nəyi nəzərə almalıdırlar?
seçərkən abeton blok maşın palet rəftar sistemi, tam dövriyyə dövrü üçün tələb olunan paletlərin sayını, ötürmə sürətini, palet materialını və işləmə metodunu qiymətləndirin.
Paletlərin qeyri-kafi miqdarı, hətta əsas maşın və müalicə avadanlığının adekvat tutumu olduqda belə istehsalı dayandıra bilər.
1.6 Qurutma və Yaşıl Blokların İstifadə Sistemi
Təzə qəliblənmiş beton bloklar dərhal işləməyə, yığmaya və ya çatdırılmağa hazır deyil. Tələb olunan gücü və davamlılığı inkişaf etdirmək üçün onlara uyğun müalicə şərtləri lazımdır.
Müalicə sistemi təzə əmələ gələn məhsulların hərəkətini, saxlanmasını və bərkidilməsini idarə edir.
Zavodun istehsal miqyasından və sxemindən asılı olaraq ümumi konfiqurasiyalara aşağıdakılar daxildir:
Qurutma rəfləri
Paletlərdəki təzə məhsullar təyin olunmuş raf mövqelərinə köçürülür. Bu tənzimləmə qurutma yerini təşkil edir və sistematik palet dövriyyəsini dəstəkləyir.
Barmaq-avtomobil müalicə sistemləri
Barmaq avtomobili istehsal sahəsi və müalicə mövqeləri arasında paletləri köçürür. O, adətən mütəşəkkil müalicə rəfləri və ya kameraları olan avtomatlaşdırılmış istehsal xətlərində istifadə olunur.
Yüksək səviyyəli müalicə sistemləri
Liftlər, barmaqlı avtomobillər və avtomatlaşdırılmış saxlama qurğuları paletləri çox səviyyəli qurutma sahələrindən keçir. Bu sistemlər mövcud zavod sahəsindən istifadə etməyə kömək edə bilər.
Döşəmə və ya həyətin müalicəsi
Bəzi istehsal müəssisələrində məhsulun bərkidilməsi və müvəqqəti saxlanması üçün ayrılmış döşəmə sahələrindən istifadə olunur. Bu yanaşma avtomatlaşdırma dərəcəsindən asılı olaraq daha çox əl ilə idarə oluna bilər.
Müvafiq müalicə üsulu məhsulun növündən, istehsal həcmindən, mövcud sahədən, yerli iqlimdən və tələb olunan işləmə səmərəliliyindən asılıdır.
Yadda saxlamaq lazımdır ki, müalicə sadəcə saxlama əməliyyatı deyil. Temperatur, rütubət, qurutma müddəti və məhsulla işləmə şəraiti betonun möhkəmliyinin inkişafına təsir göstərir.
Müştərilər nəyi nəzərə almalıdırlar?
Qiymətləndirərkən abeton blokların bərkidilməsi sistemi, mövcud saxlama mövqelərinin sayından kənara baxın.
Paletlərin tam dövriyyə dövriyyəsini, bərkitmə qabiliyyətini, ətraf mühit şəraitini, məhsulla işləmə tələblərini və qurudulmuş paletlərin boşaltma və kublaşdırma mərhələsinə necə qayıtdığını nəzərdən keçirin.
Qurutma sistemi təzə məhsulların yığılması olmadan formalaşdırma maşınının çıxışını təmin edə bilməlidir.
1.7 Hazır məhsulun kublaşdırılması və qablaşdırılması sistemi
Quruduqdan sonra beton məmulatlar hazır məhsulun emal bölməsinə köçürülür.
Bu sistemin əsas məqsədi məhsulları altlıqlarından ayırmaq, onları dayanıqlı yığınlara yerləşdirmək və saxlama və ya daşınmaya hazırlamaqdır.
Tipik avadanlıq daxildir:
•Avtomatik kublar.
•Blok ayırıcıları.
•Məhsul konveyerləri.
•Palet qaytarma sistemləri.
•Bağlama və ya bükmə maşınları.
•Hazır məhsulun ötürülməsi üçün avadanlıq.
Avtomatik kublaşdırma sistemi qurudulmuş blokları təyin edilmiş yığın konfiqurasiyalarına uyğunlaşdırır. Avadanlıqların dizaynından asılı olaraq, o, həmçinin məhsulları istehsal paletlərindən ayıra və boş altlıqları dövriyyə sisteminə qaytara bilər.
Qablaşdırma avadanlığı daha sonra hazır yığınları saxlama, daşıma və ya çatdırılma üçün təmin edir.
Distribyutorlar, tikinti podratçıları və infrastruktur layihələrini təchiz edən istehsalçılar üçün hazır məhsul bölməsi xüsusilə vacibdir. Zəif təşkil edilmiş yığma və ya daşıma məhsullar formalaşdırma və bərkitmə proseslərini tamamladıqdan sonra onlara zərər verə bilər.
Müştərilər nəyi nəzərə almalıdırlar?
seçərkən biravtomatik beton blokların kublaşdırılması və qablaşdırılması sistemi, onun məhsul ölçüləri, yığın konfiqurasiyaları, işləmə tələbləri və əsas maşının çıxışı ilə uyğunluğunu təsdiqləyin.
Kublama və qablaşdırma avadanlığı hazır məhsulları müqayisə edilə bilən sürətlə emal edə bilmirsə, qəlibləmə qabiliyyətinin artırılmasının əhəmiyyəti azdır.
1.8 Mərkəzləşdirilmiş Elektrik Nəzarəti və Avtomatlaşdırma Sistemi
Son sistem müxtəlif istehsal mərhələlərini birləşdirir və onların işini əlaqələndirir.
Müasir avtomatik istehsal xətləri avadanlığın hərəkətini və istehsal ardıcıllığını idarə etmək üçün adətən PLC əsaslı idarəetmə sistemlərindən, sənaye sensor panellərindən, sensorlardan və rabitə şəbəkələrindən istifadə edir.
Konfiqurasiyadan asılı olaraq idarəetmə sistemi koordinasiya edə bilər:
•Aqreqatın yığılması və materialın dozası.
•Mikserin işləməsi və materialın boşaldılması.
•Materialın qidalanması və paylanması.
•Maşın hərəkətlərini və formalaşma dövrlərini bloklayın.
•Palet transferi və kürləmə əməliyyatları.
•Hazır məhsulun işlənməsi.
•Avadanlıq vəziyyətinin monitorinqi və istehsal məlumatlarının toplanması.
Mərkəzləşdirilmiş idarəetmə təşkili operatorlara hər bir maşını müstəqil idarə etməkdənsə, istehsal prosesini əlaqələndirilmiş interfeysdən izləməyə kömək edir.
Rəqəmsal monitorinq imkanları həmçinin avadanlığın əməliyyat məlumatlarına çıxışı təmin etməklə və diqqət tələb edən şərtləri müəyyən etməklə texniki xidmətin planlaşdırılmasını dəstəkləyə bilər.
Müştərilər nəyi nəzərə almalıdırlar?
Qiymətləndirərkən aAvtomatik blok istehsal xətti üçün PLC idarəetmə sistemi, idarəetmə platformasını, avadanlığın rabitə tələblərini, mövcud əməliyyat məlumatlarını, siqnalizasiya funksiyalarını və uzaqdan monitorinqin əhatə dairəsini yoxlayın.
Nəzarət sistemi həmçinin nasazlıqların aradan qaldırılması, parametrlərin tənzimlənməsi və müntəzəm texniki xidmət üçün müvafiq giriş imkanı verməlidir.
Hər bir sistemi ayrıca başa düşmək faydalıdır. Lakin zavod investoru üçün daha vacib sual avadanlıqların bir istehsal prosesi kimi necə işlədiyidir.
Tipik avtomatik beton blok istehsalı iş prosesi aşağıdakı kimi ümumiləşdirilə bilər:Xammal anbarı→ Partiya→ Qarışdırmaq→ Materialın daşınması→ Blokların formalaşması→ Palet Transferi→ Müalicə→ Cubing→ Qablaşdırma→ Hazır məhsulun saxlanması
Daha sonra boş altlıqlar dövriyyə dövrünü tamamlayaraq formalaşdırma maşınına qayıdır. Hər mərhələ əvvəlki və sonrakı mərhələlərin performansından asılıdır.
Məsələn, qarışdırma və qarışdırma sistemləri kifayət qədər beton təmin edə bilmirsə, blok maşını materialı gözləməli ola bilər. Paletin ötürülməsi çox yavaş olarsa, təzə qəliblənmiş məhsullar maşının ətrafında toplana bilər. Müalicə sisteminin kifayət qədər gücü yoxdursa, bütün istehsal axını məhdudlaşdırıla bilər.
Buna görə də ümumi performans atam beton blok istehsal xətti fərdi maşın xüsusiyyətlərini müqayisə etməklə deyil, əlaqələndirilmiş sistem kimi qiymətləndirilməlidir.
Hansı Sistemin İstehsal Gücünə Ən Böyük Təsiri Var?
Hər fabrik üçün vahid cavab yoxdur.
Əsas blok maşını formalaşdırma qabiliyyətini təyin edir, lakin faktiki istehsal məhsulu bütün xəttin tutumundan və işləmə ritmindən asılıdır.
Bir neçə amil xüsusi diqqətə layiqdir:
•Qarışdırma və qarışdırma: Sistem tələb olunan intervallarda kifayət qədər beton təmin edə bilərmi?
•Blokların formalaşması: Maşın tələb olunan dövr müddətinə və qəlib başına məhsul miqdarına nail ola bilərmi?
•Palet dövranı: Davamlı istehsalı davam etdirmək üçün kifayət qədər palet mövcuddurmu?
•Müalicə: Sistem yaşıl məhsulların tələb olunan həcmini yerləşdirə bilirmi?
•Kublama və qablaşdırma: Hazır məhsullar aşağı axını yaratmadan emal edilə bilərmi?
Avadanlıq seçiminə yanaşmağın faydalı yolu, istehsal xəttinin konfiqurasiyasını tamamlamazdan əvvəl hər mərhələdə potensial darboğazı müəyyən etməkdir.
Hər istehsalçının tam avtomatlaşdırılmış, yüksək tutumlu fabrikə ehtiyacı yoxdur. Doğru istehsal xətti biznesin faktiki istehsal tələblərinə uyğun gələn və lazımsız investisiyalar olmadan gələcək inkişafını dəstəkləyə biləndir.
Kotirovkaları tələb etməzdən əvvəl Müştərilər bir neçə əsas amili aydınlaşdırmalıdırlar.
3.1 Hədəf Məhsullarınızı Müəyyən edin
İstehsal etmək niyyətində olduğunuz məhsullardan başlayın. Bina tikintisi üçün əsasən içi boş bloklar və bərk bloklar istehsal edirsiniz? Səki blokları, bordür daşları, ot örtüyü və ya dekorativ beton məmulatları istehsal etməyi planlaşdırırsınız?
Fərqli məhsullar müxtəlif qəliblər, material formulaları, qidalanma tənzimləmələri və formalaşdırma parametrləri tələb edə bilər.
Aydın şəkildə müəyyən edilmiş məhsul portfeli ətrafında dizayn edilmiş istehsal xəttini konfiqurasiya etmək və qiymətləndirmək daha asandır.
3.2 Realist İstehsal Tələblərini Hesablayın
Maşını yalnız onun elan edilən tutumu cəlbedici göründüyü üçün seçməyin. Bunun əvəzinə, gözlənilən sifarişlər, iş saatları, məhsul ölçüləri və qəlib konfiqurasiyaları əsasında tələb olunan gündəlik və ya növbəli məhsulu hesablayın.
Təchizatçılardan aydınlıq gətirmələrini xahiş edin:
•Tutumun hesablanması üçün istifadə olunan məhsul ölçüləri.
•Bir qəlibə düşən məhsulların sayı.
•Maşın dövrü müddəti.
•Gözlənilən iş saatları.
•İstehsal fərziyyələri və iş şəraiti.
•Göstərilən məhsulun əsas maşına və ya tam istehsal xəttinə aid olub-olmaması.
Bu təfərrüatlar təchizatçı müqayisələrini daha mənalı edir.
3.3 Xammalları və yerli şəraiti qiymətləndirin
Xammal mövcudluğu bölgələr arasında əhəmiyyətli dərəcədə dəyişir.
Bəzi istehsalçılar əsasən təbii qum və aqreqatlara güvənirlər, digərləri isə beton birləşmələrinin bir hissəsi kimi uyğun sənaye yan məhsulları və ya təkrar emal edilmiş materiallardan istifadə edirlər.
İqlim şəraiti də vacibdir. Yüksək temperatur, rütubət, yağıntı və mövsümi dəyişikliklər materialın saxlanmasına, rütubətə nəzarətə, qurutma tədbirlərinə və zavodun işinə təsir göstərə bilər.
Uyğun Abeton blok istehsalı zavodunun konfiqurasiyası buna görə də tək standart avadanlıq paketinə deyil, faktiki yerli istehsal şərtlərinə əsaslanmalıdır.
3.4 Müvafiq avtomatlaşdırma səviyyəsini seçin
Avtomatlaşdırma real əməliyyat tələbini həll etməlidir.
Yarımavtomatik xətt daha aşağı istehsal hədəfləri, mövcud işçi qüvvəsi və ya məhdud ilkin investisiya büdcəsi olan istehsalçılar üçün uyğun ola bilər.
İstehsal həcmi, məhsul çeşidi, palet dövriyyəsi və əməyin idarə edilməsi inteqrasiyanın daha yüksək səviyyəsini əsaslandırdıqda tam avtomatik istehsal xətti daha məqsədəuyğun ola bilər.
Konfiqurasiyaları müqayisə edərkən, materialın idarə edilməsi, palet dövriyyəsi, müalicə, kublaşdırma, qablaşdırma və idarəetmə sistemləri daxil olmaqla, tam investisiya həcmini nəzərə alın.
3.5 Avadanlıq sifariş etməzdən əvvəl zavod planını planlaşdırın
Zavod sahəsi və avadanlıqların təşkili material axınına, məhsulun idarə olunmasına və gələcək genişlənməsinə təsir göstərir.
İstehsal xəttini təsdiq etməzdən əvvəl nəzərdən keçirin:
•Mövcud fabrik sahəsi və bina hündürlüyü.
•Xammalın saxlanması və çatdırılma imkanı.
•Avadanlıqların əsasları və quraşdırılması tələbləri.
•Konveyer marşrutları və ötürmə məntəqələri.
•Qurutma və hazır məhsul saxlama qabiliyyəti.
•Elektrik təchizatı, su və sıxılmış hava tələbləri.
•Baxım girişi və potensial genişlənmə sahəsi.
Yaxşı planlaşdırılmış plan lazımsız material hərəkətini azaldır və gündəlik əməliyyatı daha idarəolunan edir.
İnvestisiya büdcəsinin çox hissəsini əsas blok istehsal edən maşına yönəltmək cazibədardır. Axı o, ən çox görünən avadanlıq parçası və formalaşdırma prosesinin mərkəzidir.
Lakin istehsal xətti yalnız onun ən zəif əməliyyat bəndi qədər effektivdir.
Yüksək sürətli qəlibləmə maşını olan, lakin kiçik ölçülü bir qarışdırıcı olan bir fabrik düşünün. Maşın betonu gözləməli ola bilər. Başqa bir fabrik kifayət qədər qarışdırma və formalaşdırma qabiliyyətinə malik ola bilər, lakin çox az istehsal altlığı ola bilər ki, bu da müalicədən keçə bilən məhsulların sayını məhdudlaşdırır.
Bunlar təcrid olunmuş avadanlıq problemləri deyil. Bunlar sistem səviyyəsində konfiqurasiya problemləridir.
Balanslaşdırılmış istehsal xətti üç şeyə nail olmalıdır:
Davamlı material təchizatı: Partiya, qarışdırma və daşıma formalaşdırma maşınının istehsal ritmini dəstəkləməlidir.
Davamlı məhsul dövriyyəsi: Paletlərin qidalanması, yaş bloklarla işləmə, bərkitmə və paletlərin qaytarılması əlaqələndirilmiş bir döngə kimi işləməlidir.
Uyğun aşağı axın tutumu: Kublama, qablaşdırma və hazır məhsulla işləmə, qurudulmuş məhsulların həcminə uyğun olmalıdır.
Müştərilər üçün bu, ayrı-ayrılıqda bir maşının qiymətinə və ya nominal gücünə baxmaqdansa, tam istehsal konfiqurasiyalarını müqayisə etmək deməkdir.
Əsas sistemlər və onların əlaqələri aydın olduqdan sonra növbəti addım istehsal xəttini fabrikin faktiki tələblərinə uyğunlaşdıra bilən avadanlıq istehsalçısını müəyyən etməkdir.
Beton məmulatlarının maşınqayırma sənayesində 40 ildən çox təcrübə ilə,QGM (Quangong Machinery Co., Ltd.)müxtəlif bazarlara və məhsul tətbiqlərinə xidmət edən istehsalçılar üçün beton blok istehsalı avadanlığı və istehsal xətti həlləri təqdim edir.
2014-cü ildə QGM Almaniyanın Zenith Maschinenfabrik GmbH şirkətini, o dövrdə 60 ildən çox mühəndislik tarixinə malik olan şirkəti tamamilə satın aldı və Almaniyada texnologiya tədqiqat və inkişaf mərkəzi yaratdı. Bu, Alman mühəndislik təcrübəsini QGM-in daha geniş avadanlıqların inkişafı və istehsal imkanlarına gətirdi.
Hər bir layihəni eyni avadanlıq paketi kimi nəzərdən keçirmək əvəzinə, istehsal xəttinin planlaşdırılması nəzərdə tutulan məhsulları, xammalı, istehsal hədəflərini, fabrikin planını və tələb olunan avtomatlaşdırma səviyyəsini nəzərə almalıdır.
5.1 Müxtəlif İstehsal Tələbləri üçün Avadanlıq Seçimləri
QGM-in avadanlıq portfelinə müxtəlif beton məmulatlarının istehsalı üçün nəzərdə tutulmuş bir neçə maşın seriyası daxildir.
•ZN seriyası: Servo idarə olunan vibrasiya texnologiyası və çevik istehsal konfiqurasiyaları ilə tam avtomatik blok hazırlayan maşınlar.
•T seriyası: Müxtəlif beton məhsulları üçün tənzimlənən istehsal parametrləri və konfiqurasiyaları ilə çox məhsullu qəlibləmə tətbiqləri üçün nəzərdə tutulmuşdur.
•ZENITH seriyası: ZENITH 940 kimi qurulmuş çoxqatlı istehsal texnologiyası da daxil olmaqla, alman mühəndisi avadanlıq həlləri.
Müvafiq maşın hədəf məhsullardan, tələb olunan məhsuldan, qəlib konfiqurasiyasından və istehsal prosesindən asılıdır.
Məsələn, bir neçə blok və səki məhsulu kateqoriyalarına diqqət yetirən istehsalçı çevik qəlib konfiqurasiyalarına və tənzimlənən vibrasiya parametrlərinə üstünlük verə bilər. Çox qatlı istehsal tələb edən layihə fərqli maşın konsepsiyasını və materialla işləmə təşkilini qiymətləndirə bilər.
5.2 Formalaşdırma texnologiyasının istehsal xəttinin avtomatlaşdırılması ilə inteqrasiyası
Əsas maşın tam istehsal həllinin yalnız bir hissəsidir.
Layihənin konfiqurasiyasından asılı olaraq, istehsal xəttinin planlaşdırılması, həmçinin paketləmə və qarışdırma avadanlığı, materialların ötürülməsi, paletlərin idarə edilməsi, müalicə tənzimləmələri, kublaşdırma və əlaqəli avtomatlaşdırma sistemlərini əhatə edə bilər.
QGM-in İntellektual Avadanlıq Bulud Xidməti Platforması avadanlığın onlayn monitorinqi, uzaqdan təkmilləşdirmə, nasazlığın proqnozlaşdırılması və diaqnostikası, avadanlığın sağlamlığının qiymətləndirilməsi və əməliyyat vəziyyəti hesabatları daxil olmaqla rəqəmsal avadanlığın idarə edilməsi imkanlarını təmin edir.
Bu funksiyalar istehsalçılara avadanlığın əməliyyat məlumatlarına daxil olmağa kömək edir və daha sistematik texniki xidmətin idarə edilməsini dəstəkləyir.
İstehsalın görünməsini yaxşılaşdırmaq istəyən zavodlar üçün rəqəmsal monitorinq artıq istehsal prosesinə inteqrasiya olunmuş mexaniki və elektrik avtomatlaşdırmasını tamamlaya bilər.
5.3 Konfiqurasiya Müştərinin İstehsal Tələbləri ilə Başlamalıdır
Uyğun istehsal xətti mütləq ən böyük və ya ən avtomatlaşdırılmış istehsal xətti deyil.
Yeni bir fabrik üçün prioritet gələcək genişləndirilməsi üçün yer olan praktik istehsal prosesinin qurulması ola bilər. Mövcud istehsalçı üçün diqqət materialların işlənməsini təkmilləşdirmək, əlavə məhsul növlərini təqdim etmək və ya seçilmiş istehsal mərhələlərini təkmilləşdirmək ola bilər.
QGM ilə layihəni müzakirə edərkən istehsalçılar aşağıdakılar haqqında məlumat hazırlamalıdırlar:
•Hədəf beton məmulatları və onların ölçüləri.
•Növbə və ya gündə tələb olunan istehsal məhsulu.
•Mövcud xammal və qarışıq xüsusiyyətləri.
•Zavod ölçüləri və sahənin şərtləri.
•İstədiyiniz avtomatlaşdırma səviyyəsi.
•Mövcud avadanlıq, əgər layihə təkmilləşdirməni nəzərdə tutursa.
Bu məlumat uyğun olanı qiymətləndirmək üçün daha faydalı başlanğıc nöqtəsini təmin ediravtomatik beton blok istehsal xətti konfiqurasiya.
6. Yekun Fikirlər: İstehsal Sistemini Biznesiniz ətrafında qurun
Müasir beton blok istehsal xətti inteqrasiya olunmuş istehsal sistemidir. Xammalın daşınması, yığılması, qarışdırılması, formalaşdırılması, paletlərin dövriyyəsi, sərtləşmə, kublar, qablaşdırma və avtomatlaşdırma bütün son istehsal nəticəsinə kömək edir.
Müştərilər üçün ən vacib qərar sadəcə hansı blok hazırlayan maşının alınması deyil. İstehsal etmək niyyətində olduqları məhsullar, onlar üçün mövcud materiallar və bazarın tələb etdiyi məhsul ətrafında tam istehsal prosesini necə konfiqurasiya etməkdir.
QGM müxtəlif istehsal proqramlarına xidmət etmək üçün beton blok istehsal təcrübəsini ZN, T və ZENITH avadanlıq seriyası ilə birləşdirir.
Yeni beton blok zavodunu planlaşdırırsınız və ya mövcud istehsal xəttini təkmilləşdirirsiniz? Hədəf məhsullarınızı, istehsal tələblərini və avadanlıq konfiqurasiyasını müzakirə etmək üçün QGM ilə əlaqə saxlayın. Yaxşı uyğunlaşdırılmış istehsal sistemi fabrikinizin ehtiyaclarını anlamaqla başlayır.
1. Tam beton blok istehsal xətti üçün hansı avadanlıq lazımdır?
Tam beton blok istehsal xəttinə adətən xammal saxlama və qarışdırma sistemi, beton qarışdırıcı, material daşıma avadanlığı, blok hazırlama maşını, palet daşıma sistemi, müalicə sistemi, avtomatik kub, qablaşdırma avadanlığı və mərkəzləşdirilmiş idarəetmə sistemi daxildir. Dəqiq konfiqurasiya istehsal gücündən, məhsul çeşidindən və avtomatlaşdırma tələblərindən asılıdır.
2. İstehsal xəttində blok hazırlayan maşının rolu nədir?
Blok hazırlayan maşın mərkəzi formalaşdırma vahididir. Beton qarışıqları içi boş bloklar, bərk bloklar, səki blokları və bordür daşları kimi məhsullara formalaşdırmaq üçün qəliblər, vibrasiya, presləmə və idarə olunan material qidalanmasından istifadə edir.
3. Beton blok istehsalında nə üçün sərtləşdirmə sistemi vacibdir?
Qurutma, təzə qəliblənmiş beton məmulatların müvafiq şəraitdə lazımi möhkəmlik və dayanıqlığı inkişaf etdirməsinə imkan verir. Düzgün konfiqurasiya edilmiş müalicə sistemi məhsulun saxlanmasını, palet dövriyyəsini və yaşıl və qurumuş blokların istehsal xətti ilə hərəkətini də idarə edir.
4. Hər bir beton blok istehsal xəttinin avtomatik paletlə işləmə və kublaşdırma sistemlərinə ehtiyacı varmı?
Mütləq deyil. Kiçik və ya yarı avtomatik qurğular əllə və ya forkliftlə işləmədən istifadə edə bilər. Daha böyük avtomatlaşdırılmış qurğular tez-tez əl ilə işləməni azaltmaq və məhsulun hərəkətini koordinasiya etmək üçün avtomatik palet qidalandırıcıları, konveyerlər, qurutma ötürmə sistemləri, kublar və qablaşdırma avadanlığını özündə birləşdirir.
5. Doğru avtomatik beton blok istehsal xəttini necə seçmək olar?
Hədəf məhsullarınızı, tələb olunan istehsal məhsulunu, mövcud xammalları, fabrik planını və avtomatlaşdırma tələblərini müəyyən etməklə başlayın. Sonra hər bir istehsal mərhələsinin tutumunu, o cümlədən yığma, qarışdırma, formalaşdırma, palet dövriyyəsi, müalicə və kublaşdırmanı qiymətləndirin. Tam konfiqurasiya yalnız əsas maşının nominal gücünə güvənməkdənsə, əməliyyat tələblərinizə uyğun olmalıdır.
-